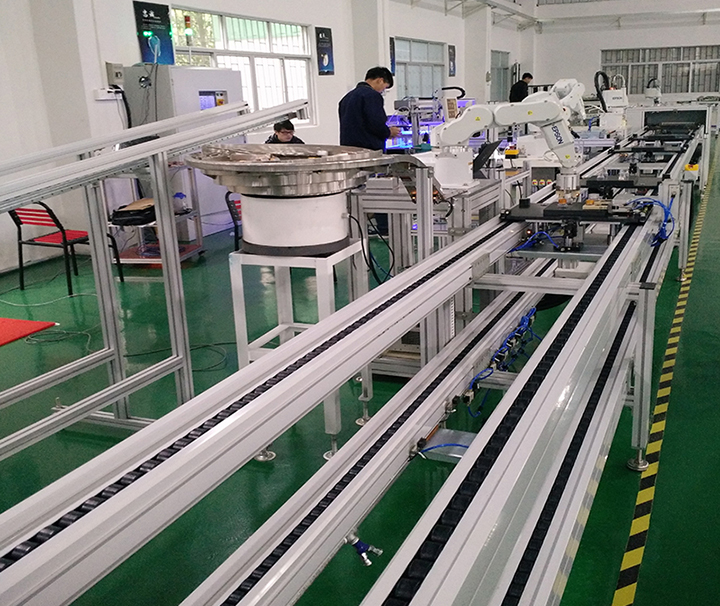
在制造业数字化转型的浪潮中,自动化产线设备已不再是简单的"机器换人"工具,而是承载工艺数据、质量追溯与柔性调度能力的生产基础设施。对于云南及西南地区的制造企业而言,如何选择适配自身工艺特征的自动化产线方案,直接关系到投资回报周期与长期竞争力。柏维智能装备在多年非标自动化设备与工业机器人集成实践中,积累了一组值得参考的工程数据与实施经验。
一、自动化产线设备的构成逻辑:不是设备堆叠,而是工艺流重构
一条完整的自动化产线通常由上下料单元、加工或装配工位、检测单元、物流传输系统与PLC控制系统五大部分构成。行业调研数据显示,在典型的离散制造场景中,物料搬运与上下料环节约占生产总工时的30%—40%,而真正产生附加值的加工时间占比往往不足25%。这意味着产线自动化的首要价值点,并非单纯提升单机速度,而是压缩非增值时间。
以云南某精密机械加工企业为例,其原有产线采用人工上下料配合三台数控机床独立作业,单班产能约420件,换型时间平均45分钟。在引入工业机器人上下料单元与集中式PLC控制系统后,单班产能提升至680件,换型时间压缩至18分钟,设备综合效率(OEE)从61%提升至79%。这一案例说明,自动化产线设备的核心收益来自工序间的协同优化,而非单点设备性能的线性叠加。
二、关键设备选型的技术边界与数据依据
在自动化产线设备选型中,工业机器人集成与视觉检测设备是两个高频决策点。根据公开行业报告,六轴工业机器人在重复定位精度上通常可达±0.02mm至±0.05mm,而SCARA机器人在平面装配场景中节拍优势更明显,循环时间可控制在0.4秒以内。选型时应以工艺公差带为基准,而非盲目追求高精度指标——精度每提升一个等级,设备成本往往增加20%以上。
- 视觉检测设备:当前主流工业视觉系统在缺陷检出率上可达99.5%以上,但需配合合理的光源方案与样本训练。某电子组件产线引入视觉检测后,漏检率从人工抽检的3.2%降至0.4%,误判率控制在1.1%以内。
- PLC控制系统:作为产线"神经中枢",其I/O点位预留量建议不低于实际需求的20%,为后续产线改造升级留出扩展空间。
- 智能仓储系统:与产线对接的线边仓,其拣配准确率直接影响产线停机频次,行业先进水平可达99.9%以上。
三、非标自动化设备的工程风险与产线改造路径
相较于标准设备,非标自动化设备在云南机械加工与装配领域的应用更为普遍,但其项目风险也更为集中。工程实践中,非标产线项目延期的主要原因依次为:工艺验证不充分(约占38%)、接口协议不统一(约27%)、节拍测算偏差(约19%)。因此,可靠的做法是在方案设计阶段完成不少于2000次的空载与负载节拍仿真,并对关键工位进行小批量工艺验证。
对于存量产线,改造升级往往比新建产线更具性价比。行业数据显示,对既有产线进行自动化改造,单位产能投资强度约为新建产线的55%—70%,且停机窗口可控。柏维智能装备在多个产线改造升级项目中采用"分段实施、逐步并线"的策略,将单次改造停机时间控制在72小时以内,最大限度降低对客户正常交付的影响。
四、结语:以数据驱动的自动化产线方案才具备生命力
自动化产线设备的价值最终体现在OEE、良率、换型时间与人均产值等可量化指标上。无论是工业机器人集成、视觉检测设备部署,还是PLC控制系统与智能仓储系统的整体联动,都应以真实工艺数据为设计输入。对于正在规划自动化产线设备投入的制造企业而言,选择具备非标自动化设备设计能力与系统集成经验的合作伙伴,远比单纯比较设备报价更为关键。