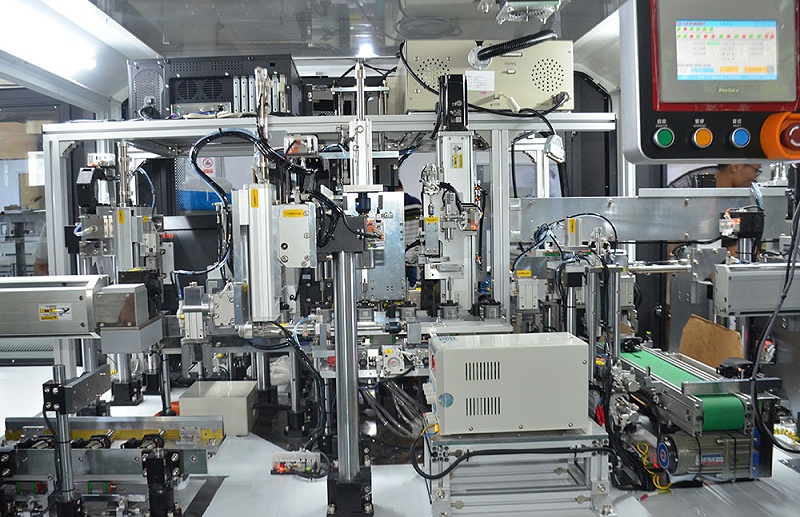
云南制造业的自动化渗透率长期低于全国均值,但这一差距正在被快速填平。云南省工信厅2023年数据显示,全省规模以上工业企业关键工序数控化率已达58.2%,较五年前提升近20个百分点;工业机器人年新增装机量突破3000台套,其中烟草、有色冶金、生物医药三大支柱行业贡献了约65%的增量。数字背后是一个更值得关注的转变:需求正从"买一台设备"转向"要一条能跑通的产线"。这对智能装备服务商提出的要求,早已超出单纯硬件交付的范畴。
一、需求结构变化:非标定制成为主流交付形态
标准化设备在云南市场的适配空间有限。以有色金属加工为例,不同矿源、不同冶炼工艺带来的物料特性差异,使得通用型上下料机器人难以直接嵌入现有工序。柏维智能装备在服务本地客户的过程中发现,超过七成的项目需要不同程度的非标改造——从末端执行器的重新设计,到节拍逻辑与既有PLC控制系统的对接,都属于"非标自动化设备"的典型范畴。
这种非标属性决定了交付模式必须是"方案先行"。一个完整的产线改造升级项目,通常要经历现场工况测绘、工艺节拍仿真、电气架构设计、视觉检测工位标定、联调爬坡五个阶段,周期普遍在3至6个月。相比沿海地区成熟的标准化产线复制模式,云南项目对集成商现场工程能力的要求更高,也更考验其对本地工艺的理解深度。
二、技术栈拆解:PLC、机器视觉与仓储系统的协同逻辑
一条可稳定运行的自动化产线,底层是三层技术架构的咬合。控制层以PLC控制系统为核心,负责逻辑时序与安全联锁;感知层依赖视觉检测设备完成尺寸测量、缺陷识别与定位引导;执行层则由工业机器人集成单元与专机设备承担动作输出。三者之间的通信实时性,往往决定整线OEE(设备综合效率)的上限。
实际项目中常见的瓶颈不在单点技术,而在接口。例如视觉系统输出的坐标数据若与机器人控制器的坐标系标定存在偏差,定位精度就会在节拍累积中放大。柏维智能装备在多个云南机械加工场景中采用的策略是:将视觉标定环节前置到产线设计阶段,通过统一的坐标基准和通信协议(如Profinet或EtherCAT)打通数据链路,使整线节拍波动控制在±3%以内。
智能仓储系统的接入则是另一层考验。当产线前端与立体库、AGV调度系统联动时,WMS与MES之间的数据一致性直接影响物料齐套率。行业实践表明,完成仓储—产线一体化集成的项目,其线边库存周转率通常可提升25%至40%,这也是越来越多云南制造企业将"智能仓储系统"纳入整体工业自动化方案的原因。
三、落地现实:数据验证与持续运维的双重考验
智能装备的价值最终要用数据说话。以某云南机械加工企业的产线改造升级项目为例,改造后单班操作人员由12人缩减至4人,产品一次合格率从91.6%提升至97.3%,换型时间压缩约40%。这类指标的达成,依赖的不只是设备本身,更是调试期对工艺参数的反复寻优。
值得强调的是运维环节。自动化产线投产后,传感器漂移、夹具磨损、程序版本迭代都会带来隐性风险。成熟的工业自动化方案应当包含远程诊断与定期巡检机制,将故障响应时间纳入服务协议。对于云南智能装备行业而言,补齐这一环,才是从"交付设备"走向"交付能力"的关键一步。
从单机自动化到产线级集成,云南智能装备的进阶路径已经清晰。真正的分水岭不在于设备清单的长度,而在于集成商能否把控制、感知、执行与数据四层逻辑真正焊死在一个可复现的工程体系里。